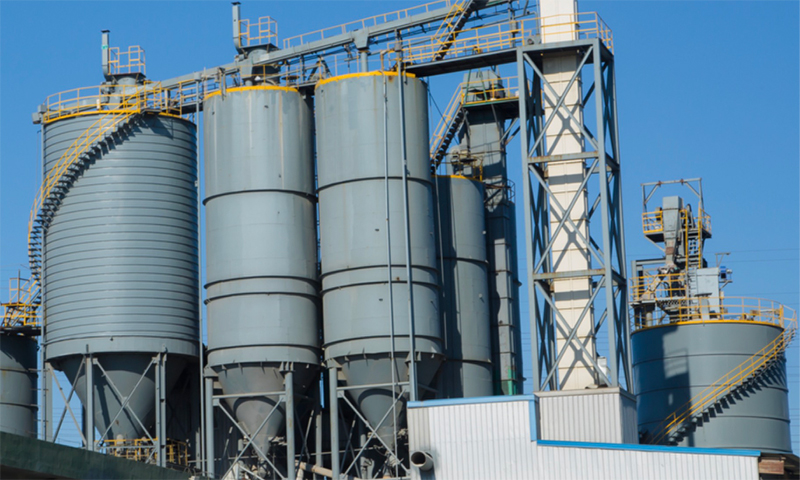


Definition af, hvordan en virkelig fuldautomatiseret AAC-fabrik ser ud
Efterspørgslen efter autoklaverede porebetonblokke af høj kvalitet bliver ved med at stige på tværs af bolig-, kommercielle- og infrastrukturprojekter verden over. Samtidig fortsætter lønomkostningerne med at stige i mange produktionsregioner, og dygtige operatører til tungt procesudstyr er sværere at rekruttere og fastholde. Tilsammen har disse pres forvandlet fuld automatisering fra luksus til et praktisk krav for enhver, der planlægger et nyt anlæg.
Alligevel opdager mange købere efter idriftsættelsen, at deres såkaldte automatiske linje stadig afhænger af et stort mandskab til at flytte grønne kager, justere skæreparametre og læsse autoklavebiler. Gabet mellem en semi-automatiseret installation og en ægte smart fabrik er stor, og den findes normalt i detaljerne i kontrollogikken, håndteringsudstyr og vedligeholdelsesværktøjer.
En virkelig smart AAC blok produktionslinje omfatter typisk et distribueret kontrolsystem, der koordinerer batching, støbning, skæring, hærdning og stabling fra én skærm. Det inkluderer også automatisk overførsel af grøn kage, uovervågede skæresekvenser, autoklaveprogrammer, der kører uden manuel indgriben, og fjerndiagnostik, der lader ingeniører løse fejl uden at rejse til stedet.
Det første skridt i udvælgelsen er ikke at sammenligne priser. Det definerer det intelligensniveau, din fabrik skal nå, fordi enhver anden beslutning kommer fra det mål.
Syv kritiske faktorer, der bestemmer langsigtet værdi
Investeringsbeslutninger i denne udstyrskategori er bedst organiseret efter deres indvirkning på afkastet. De syv faktorer nedenfor bevæger sig fra rå input til output, og hver enkelt kan enten beskytte eller udhule din margin i det næste årti.
- Råmateriale tilpasningsevne og mix design
- Skærepræcision og skæremetode
- Autoklav energieffektivitet og sikkerhedslåse
- Kontrolsystemintelligens og fjernbetjening
- Kapacitetsplanlægning og modulopbygget udvidelsesmuligheder
- Skjult omkostningsstruktur og samlede ejeromkostninger
- Leverandørservicedybde og dokumenterede regionale referencer
Faktor 1: Match linjen til dine råvarer
Hvorfor råmateriale bestemmer udstyrsspecifikationen
Flyveaske, sand og tailings opfører sig forskelligt i kuglemøllen, doseringssystemet og støbefasen. Flyveaske kræver ofte en anden formalingsfinhed og gylletæthed end kvartssand, og tailings kan bære variabel fugt- og partikelfordeling, hvilket kræver mere robust fodringsudstyr. En linje designet til ét materiale kan kæmpe hårdt med et andet.
For en flyveaske AAC blok produktionslinje , bør proportioneringssystemet holde målenøjagtigheden inden for omkring 0,5 procent for hver ingrediens. Alt, der er løsere, forårsager densitetsdrift på tværs af partier, hvilket bliver synligt i trykstyrkevariationer og i hastigheden af afviste blokke.
At vælge udstyr før test af dine faktiske råvarer er den mest almindelige og dyreste fejl. Eftermontering af slibe-, doserings- eller støbesystemer senere koster ofte mere end den oprindelige forskel i indkøbspris.
Faktor to: Skærepræcision er skillelinjen
Skæring er der, hvor en smart fabrik adskiller sig fra en konventionel. Dimensionsnøjagtigheden afgør, hvor mange blokke, der kan sælges som førsteklasses produkt, og den afgør også, om anlægget kan flytte ind i tyndbedsprodukter af højere værdi. En velkonstrueret skærende sektion kan nå en kvalificeret produktrate på 98 procent eller højere, mens en dårligt matchet kan falde et godt stykke under dette tal og forbruge en uforholdsmæssig del af arbejdskraften.
Sammenligning af skæremetoder
| Kriterier | Omsætningsskæring | Vandret skæring |
|---|---|---|
| Skærende orientering | Kagen roteres efter udskæring | Kagen skæres i sin oprindelige position |
| Overfladekvalitet | God til standardblokke | Glattere ansigter, velegnet til tyndsengsprodukter |
| Automatiseringspasning | Moden, bredt udbredt | Nemmere integration med robothåndtering |
| Typisk anvendelse | Mainstream blokproduktion | Højpræcisions- og specialpaneler |
Positioneringsteknologien betyder lige så meget som selve skæremekanismen. Laserstyret positionering kombineret med trådbaseret skæring reducerer dimensionelle afvigelser og begrænser spild fra kagekanterne. For et anlæg, der har til hensigt at producere ALC-paneler eller andre højværdiprodukter, er denne kombination reelt et krav snarere end en mulighed.
Faktor tre: Autoklav energieffektivitet og sikkerhed
Hærdning er det mest energikrævende trin i processen, så autoklavesystemet fortjener en nøje økonomisk undersøgelse. Driftstryk, beholderisolering og varmegenvinding former alt sammen energiregningen i årevis. Trykklassificeringer såsom 1,3 MPa versus 1,5 MPa ændrer både hærdningsprofilen og udstyrsprisen, og købere bør matche vurderingen til produktmixet og hærdningsopskriften i stedet for at standardisere den højeste specifikation.
Varmegenvinding fortjener særlig opmærksomhed. Systemer, der opfanger kondensat og udstødningsvarme til forvarmning af vand eller tørre materialer, kan sænke brændstofforbruget meningsfuldt i løbet af anlæggets levetid. Bed leverandørerne om at vise det forventede energiforbrug pr. kubikmeter færdigt produkt, baseret på en oplyst hærdningsplan.
I et miljø med høje temperaturer og højt tryk er sikkerhedslåse ikke valgfrit tilbehør. De er basislinjen, der beskytter mennesker, udstyr og produktionsplanen.
- Tryk- og temperaturlåse, der stopper cyklussen automatisk ved unormale aflæsninger
- Dørsikkerhedssensorer, der forhindrer åbning under tryk
- Redundante aflastnings- og overvågningsenheder med logget alarmhistorik
- Isoleringsspecifikationer, der begrænser overfladetemperatur og varmetab
Faktor fire: Kontrolsystemets intelligens
PLC versus DCS i et fuldt anlæg
En programmerbar logisk controller håndterer individuelle maskiner godt, men et smart anlæg har brug for en arkitektur på højere niveau, der koordinerer batching, støbning, skæring, autoklavering og lager i ét datamiljø. Et distribueret kontrolsystem sørger for denne koordinering sammen med receptstyring, produktionsrapportering og alarmkonsolidering på tværs af alle stationer.
Den mest nyttige kapacitet til oversøiske operationer og til regioner med begrænset kvalificeret arbejdskraft er fjerndiagnostik. Når en leverandør kan se live udstyrsstatus, læse alarmlogfiler og guide lokale teknikere gennem reparationer, falder nedetiden dramatisk. Nogle leverandører tilbyder også digitale tvillingemodeller eller virtual reality-træningsmoduler, som giver vedligeholdelsesteams mulighed for at øve procedurer, før de udføres på den rigtige maskine.
Fejl selvdiagnose
Udstyr markerer den defekte komponent og foreslår det korrigerende trin.
Fjernbetjening
Ingeniører gennemgår status og parametre uden at rejse til webstedet.
Digital tvillingtræning
Vedligeholdelsesteams øver først procedurer på en virtuel model.
Produktionsanalyse
Batchdata, energiforbrug og udbytte spores for løbende forbedringer.
Faktor fem: Kapacitetsplanlægning og udvidelsesmuligheder
En almindelig fælde er at købe en linje, der knap opfylder det oprindelige outputmål. Markedsefterspørgslen vokser normalt, når en plante beviser sin produktkvalitet, og en linje uden plads til at udvide fremtvinger et dyrt andet projekt. En praktisk tilgang er at vælge et modulopbygget layout, der starter ved en moderat kapacitet, såsom 50.000 kubikmeter om året, mens der reserveres plads, forsyninger og kontrolarkitektur til vækst mod 100.000 eller 200.000 kubikmeter.
| Planlægningsartikel | Minimum forventning | Smart udvidelsestilgang |
|---|---|---|
| Indledende output | Opfylder det første års salgsmål | Moderat start med klar opgraderingssti |
| Site layout | Passer til nuværende produktionsområde | Reserverede zoner til yderligere støbning og hærdning |
| Kontrolsystem | Kører nuværende stationer | Skalerbar arkitektur med ledig kapacitet |
| Hjælpeprogrammer | Dækker den aktuelle efterspørgsel | Størrelse til anden fase udvidelse |
Ser ud over udstyrsprisen
Forståelse af Total Cost of Ownership
Udstyrstilbuddet er kun en del af det økonomiske billede. Energiforbrug, reservedele, vedligeholdelsesarbejde, nedetid og træning akkumuleres i løbet af anlæggets levetid. Når man sammenligner AAC blok produktionslinje tilbud, afslører en total ejerskabsoversigt over fem til ti år normalt forskelle, som den oprindelige pris skjuler.
Spørgsmål til enhver leverandør
- Vedligeholder leverandøren et reservedelslager i eller i nærheden af dit målmarked, og hvad er den garanterede responstid?
- Kan leverandøren levere en nøglefærdig service, der dækker anlægslayout, installation, idriftsættelse og operatøruddannelse?
- Er der referencefabrikker i din region, der bruger lignende råmaterialer, med verificerbare produktionsdata?
- Minimerer det foreslåede layout logistikafstanden, såsom et U-formet flow, der forkorter overførselsveje?
Referencebesøg er blandt de mest pålidelige due diligence-trin, der findes. Bed om at se kørende anlæg, der deler dit klima, råmateriale og målprodukt, og anmod om produktionslogfiler i stedet for brochurekrav.
Budgettering med et realistisk prisinterval
Købere, der søger efter priser, vil forståeligt nok have en følelse af skala, før de tager kontakt. Investeringsniveauerne varierer meget med kapacitet, automatiseringsdybde og skæreteknologi. Modulære linier med beskeden kapacitet sidder generelt i den nederste ende af sortimentet, mens store fuldautomatiske smarte linier med avanceret skæring, digital styring og varmegenvinding kræver væsentligt større budgetter. Det endelige tal afhænger af råvareegenskaber, stedets forhold og det valgte automatiseringsniveau, så et præcist tilbud følger altid en teknisk gennemgang.
| Planteprofil | Typisk automatisering | Budget driver |
|---|---|---|
| Modulær indgangslinje | Halvautomatisk støbning og skæring | Kapacitet og grundlæggende kontroller |
| Mid-scale automatiseret linje | Automatisk håndtering med DCS | Skærepræcision og autoklavestørrelse |
| Stor smart fabrik | Fuldautomatisk med fjernbetjening | Digital styring, varmegenvinding og layout |
Konklusion: Valg af en langsigtet partner
At vælge det rigtige AAC blok produktionslinje handler i sidste ende om at vælge en partner, som vil støtte dit anlæg i mange år. De bedste beslutninger kommer fra at matche linjen til dine materialer, definere dit intelligensmål, planlægge vækst og evaluere leverandørens servicekapacitet sammen med maskineriet.
Anmod om en skræddersyet plan for din fabrik
Del din råvaretype, mål for årlig kapacitet og foretrukne automatiseringsniveau. Til gengæld kan du modtage et tilpasset fabrikslayoutdesign, en råvareegnethedsvurdering og et detaljeret ROI-estimat baseret på dine lokale forhold.
Ofte stillede spørgsmål
Spørgsmål 1: Hvor meget råmaterialetest skal jeg udføre, før jeg vælger en linje?
Test af mindst et repræsentativt parti af hvert råmateriale anbefales kraftigt. Resultater afslører slibekrav, fugtadfærd og forventet styrke, som tilsammen bestemmer den rigtige udstyrskonfiguration.
Q2: Er en fuldautomatisk linje altid det bedste valg?
Ikke nødvendigvis. Fuld automatisering giver den største fordel ved større mængder, og hvor arbejdskraften er knap eller dyr. Mindre projekter kan opnå bedre afkast med et modulært semi-automatisk design, der kan opgraderes senere.
Q3: Hvad skal jeg kigge efter i fjerndiagnostik?
Se efter live statusovervågning, alarmhistorik, sikker fjernadgang og teknikernes evne til at vejlede personalet på stedet trin for trin. Træningsstøtte til lokale hold er lige så vigtig.
Q4: Hvor lang tid tager det at tage et typisk anlæg i drift?
Tidslinjer afhænger af forberedelse af stedet, udstyrsomfang og forsyningsberedskab. En klar projektplan, der er aftalt på forhånd, med definerede milepæle for installation, prøveproduktion og operatørtræning, hjælper med at holde idriftsættelsen på sporet.