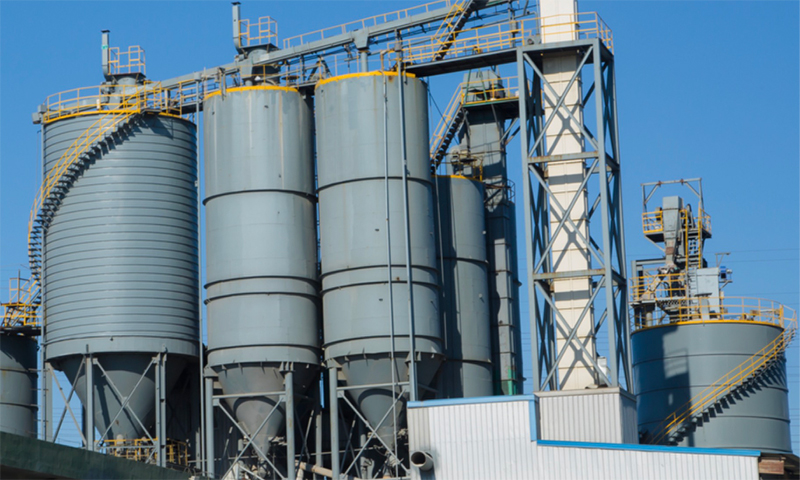


An AAC blok produktionslinje er ikke en samling af selvstændige maskiner. Det er en integreret proces, hvor slibefinhed, doseringsnøjagtighed, hældetemperatur, skæretolerance og autoklavekurver skal arbejde sammen. En svaghed i ethvert enkelt trin forplanter sig gennem hele linjen og viser sig som tæthedsvariation, revner eller dimensionel afvisning. Denne artikel følger den fulde tekniske kæde fra råvareforberedelse til færdigvarehåndtering og afsluttes med en praktisk leverandørevalueringstjekliste for købere, der har behov for at sammenligne AAC-blokanlægsforslag på teknisk stof frem for pris alene.
Hvad gør en AAC-blokproduktionslinje anderledes end konventionel blokfremstilling
Konventionel betonblokproduktion er afhængig af vibration og komprimering for at fortætte en cementbundet blanding. Autoklaveret porebeton følger en anden fysisk og kemisk vej. Volumenet af den færdige blok skabes af en gasdannende reaktion inde i blandingen, og den endelige styrke udvikles i en trykbeholder i stedet for ved simpel hydrering ved omgivelsestemperatur.
To definerende mekanismer
- Gasskumning: Et aluminium-baseret middel reagerer i en alkalisk opslæmning og genererer gasbobler, der udvider blandingen til en porøs grøn krop.
- Autoklavehærdning: Den skårne grønne krop hærdes under mættet damptryk, hvor calciumsilikathydrater dannes og giver materialet dets endelige krystallinske styrke.
Deraf følgende materielle fordele
- Tør massefylde typisk mellem 400 og 800 kg/m3, hvilket reducerer strukturel egenlast.
- Termisk ledningsevne væsentligt lavere end tæt beton, hvilket forbedrer bygningens energimæssige ydeevne.
- Høj volumenudnyttelse af industrielle biprodukter såsom flyveaske, slagger og mineaffald.
Disse fordele opnås kun, når AAC-blokproduktionslinjen er konstrueret som et synkroniseret system. En autoklave af høj kvalitet kan ikke kompensere for dårlig doseringsdisciplin, og et præcist skæresystem kan ikke redde en grøn krop, der blev hældt ved den forkerte temperatur.
Trin 1: Råvareforberedelse som Kvalitetsfonden
Kvaliteten i en AAC-produktionslinje bestemmes, før blanderen nogensinde fyldes. Partikelstørrelsesfordeling, kemisk aktivitet og doseringskonsistens på dette stadium sætter loftet for alt, hvad der følger.
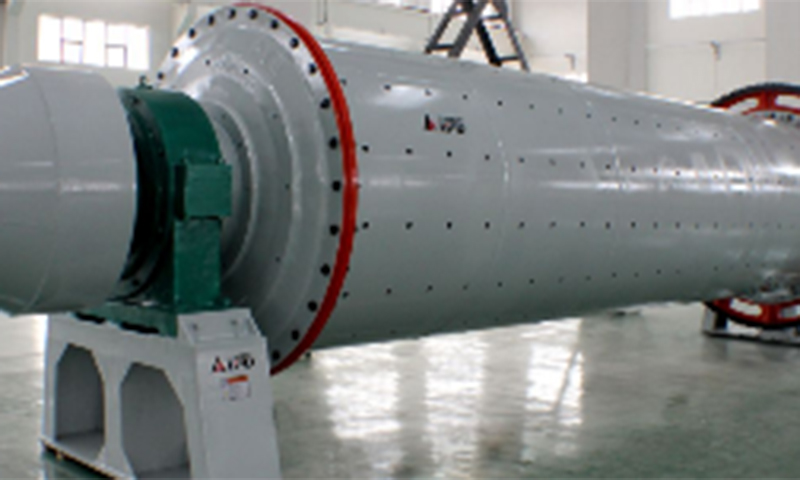
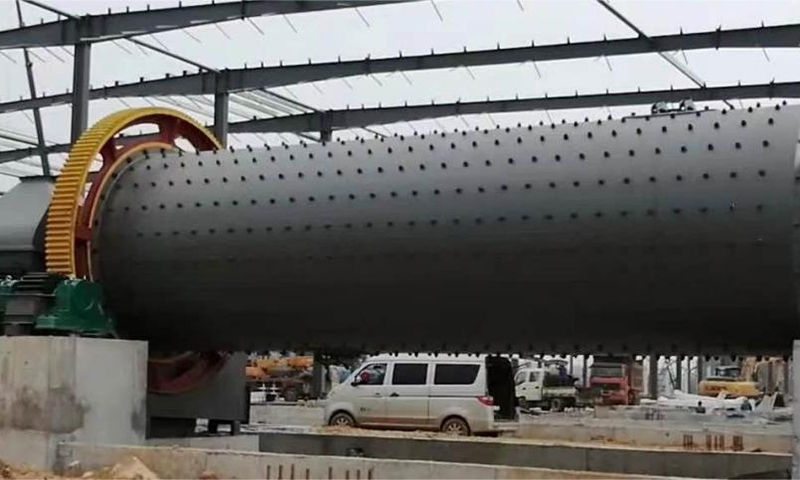
Siliciumholdigt materiale Slibning
Flyveaske eller sand giver silicakilden. Slibefinhed påvirker direkte blandingens reaktivitet og den endelige styrkeudvikling.
- Målfinhed: 200 til 300 mesh.
- Rester på sigte: mindre end 15 procent.
- Kuglemøllens energiforbrug er en væsentlig driftsomkostning og bør vurderes i forhold til mål for kapacitet og finhed.
Forberedelse af calciummateriale
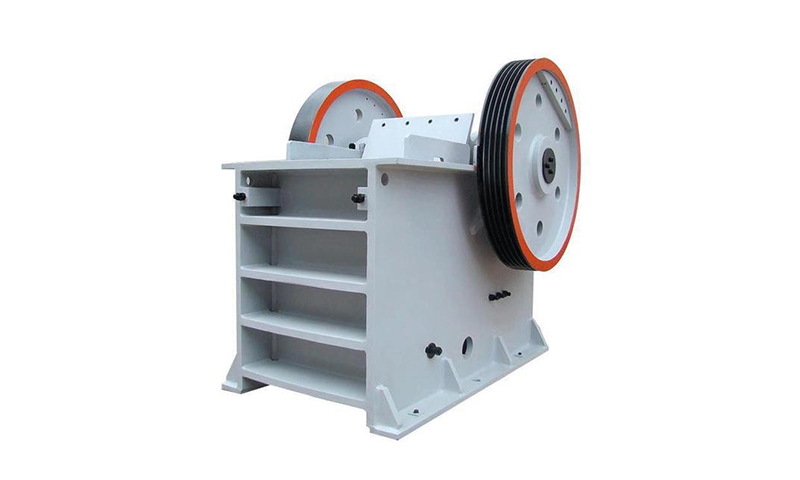
Blød kalk knuses og males til et aktivt, ensartet pulver. CaO-indholdet bør kontrolleres til 85 procent eller højere. Variationer i kalkaktivitet flytter skummende vindue og forårsager tæthedsudsving på tværs af produktionspartiet.
Dosering af aluminiumsmiddel
Det aluminium-baserede skummiddel bruges i meget små mængder, men dets doseringspræcision er kritisk. En afvigelse på plus eller minus 0,1 procent kan flytte den færdige tæthed uden for specifikationen. I et veldesignet AAC-blokanlæg er aluminiumsdoseringskredsløbet isoleret, temperaturstyret og verificeret ved vægtfeedback.
Jernfjernelse og materialehåndtering
Magnetisk adskillelse med en fjernelseshastighed på 99 procent beskytter møller, pumper og skæretråde mod metalaffald. Ukonsekvent fodring fra råvaregården skaber nedstrøms batchfejl, som intet kontrolsystem fuldt ud kan rette.
Trin 2: Batching og blanding under præcisionsdisciplin
Batching er, hvor det teoretiske mix-design møder ægte materialeadfærd. Små fejl i vejning eller sekventering giver store fejl i slutproduktet. En disciplineret AAC-blokproduktionslinje behandler batchning som en kontrolleret proces, ikke en manuel indlæsningsoperation.
PLC-styret automatisk vejning
Moderne AAC-produktionslinjer bruger PLC-kontrollerede vejesystemer med en nøjagtighedsstandard på plus eller minus 0,3 procent. Dette gælder silicamateriale, kalk, cement, gips, aluminiumsmiddel og vand. Hver vægt skal have uafhængige kalibreringsregistreringer og automatisk kompensation for materialeopbygning.
Gylletemperaturkontrol
Hældetemperaturen styres typisk mellem 40 og 45 grader Celsius. Dette område understøtter ensartet gasdannelse og ensartet indstillingsadfærd. Hvis gyllen er for kold, er skumdannelsen langsom og ujævn. Hvis det er for varmt, kan blandingen sætte sig, før gasreaktionen er afsluttet.
Blanding af tid og ensartethed
Blandetiden skal være lang nok til at sprede aluminiumsmidlet ensartet, men ikke så lang, at reaktionen begynder inde i blanderen. I praksis er blandingscyklussen defineret af kalkens reaktivitet og mængden af batchen.
Konsekvenser af Loose Batching Disciplin
- Densitetsvariation mellem batcher øges.
- Afvisningsraterne stiger på skære- og autoklavestadiet.
- Autoklavecyklustider bliver inkonsekvente, hvilket spilder damp.
En batchfejl på nogle få tiendedele af en procent i aluminiumsmidlet kan udmønte sig i et tæthedsskift, der påvirker den strukturelle og termiske ydeevne af hele produktionspartiet.
Trin 3: Hældnings-, skum- og forhærdningsvariabler, der bestemmer resultatet
Efter blanding hældes opslæmningen i forme, hvor opskumningsreaktionen og indledende afbinding finder sted. Dette er et tidsfølsomt trin med smalle betjeningsvinduer.
Den skummende reaktion
Aluminiumsmidlet reagerer i den alkaliske gylle og danner gasbobler. Disse bobler udvider blandingen til flere gange dens oprindelige volumen og skaber den porøse struktur, der definerer autoklaveret luftbeton. Reaktionshastigheden afhænger af temperatur, alkalinitet og finheden af aluminiumsmidlet.
Forhærdningstidsvindue
Den grønne krop skal nå tilstrækkelig hårdhed, før den kan afformes og skæres. Forhærdningsvinduet er en balance:
- Hvis kroppen fjernes for tidligt, mangler den styrke og falder sammen eller deformeres.
- Hvis den fjernes for sent, bliver kroppen for hård og kan blokere eller overbelaste skærestationen.
Omgivelsestemperatur og luftfugtighed
Værkstedstemperatur og relativ luftfugtighed påvirker overfladetørring og hårdhedsudvikling. I kolde klimaer kan forhærdningsrum kræve opvarmning. Under varme og tørre forhold kan tab af overfladefugt forårsage skorpedannelse, der forstyrrer skærekvaliteten.
Praktiske kontrolpunkter
- Registrer hældetemperaturen for hver form.
- Overvåg stigningshøjden af den skummende blanding.
- Brug en gennemtrængningstest eller hårdhedssonde før udtagning af formen.
- Oprethold et stabilt præ-hærdningsmiljø i stedet for at stole på operatørens dømmekraft.
Trin 4: Skærepræcision, der bestemmer udbyttet
Skæring omdanner den store grønne krop til blokke med endelige dimensioner. Nøjagtigheden af dette trin påvirker direkte materialeudbyttet, autoklavens belastningseffektivitet og mængden af genanvendeligt affald.
Længde- og tværsnit
Moderne AAC-blokproduktionslinjer bruger en kombination af langsgående og tværgående skæring. Den grønne krop passerer først gennem lodret trådskæring, derefter gennem horisontal trådskæring. Hver akse skal styres uafhængigt, så dimensionelle tolerancer forbliver inden for plus eller minus 1 millimeter.
Styring af skæretråde
Trådspænding, slid og udskiftningsintervaller er kritiske. En slidt wire producerer bredere snit, øger spild og kan efterlade ru overflader. Planlagt udskiftning baseret på produktionsvolumen er mere pålidelig end udskiftning baseret på visuel inspektion alene.
Affaldsgenvinding
Skæring genererer grønt affald, der kan returneres til blanderen. Et veldesignet genvindingssystem kan genbruge op til 95 procent af dette materiale, hvilket reducerer råmaterialeforbrug og bortskaffelsesomkostninger.
| Parameter | Mål | Virkning af afvigelse |
|---|---|---|
| Skæretolerance | plus eller minus 1 mm | Dimensionel afvisning, dårlig ledpasning |
| Udskiftning af ledning | Baseret på volumen | Ru overflade, øget snittab |
| Genvinding af affald | Op til 95 pct | Højere råvareomkostninger |
Trin 5: Autoklavehærdning og den endelige transformation
Autoklavehærdning er stadiet, hvor den grønne krop bliver til et færdigt AAC-produkt. Tryk- og temperaturprofilen bestemmer krystallinsk struktur, styrke og dimensionsstabilitet.
Tryk- og temperaturkurve
Typiske autoklaveringsbetingelser er 1,2 MPa mættet damptryk og ca. 188 grader Celsius. Cyklussen har tre faser:
- Trykstigning: Gradvis stigning for at undgå termisk stød og revner.
- Konstant tryk: Den periode, hvor calciumsilikathydrater dannes og styrke udvikles.
- Trykudløsning: Kontrolleret reduktion for at forhindre hurtig ekspansion og intern stress.
Energioptimering
Dampforbrug er en af de største driftsomkostninger i en autoklaveret porebeton produktionslinje. Varmevekslere, der genvinder spilddamp, kan returnere op til 70 procent af energien til næste cyklus, hvilket reducerer kedelbelastningen og de samlede energiomkostninger.
Almindelige autoklavefejl
- Revner fra for hurtig trykstigning.
- Ufuldstændig styrkeudvikling fra utilstrækkelig konstant tryktid.
- Overfladeskader fra hurtig trykudløsning.
Trin 6: Håndtering, inspektion og emballering af færdige produkter
Efter autoklavering skal produktet adskilles, inspiceres og klargøres til transport. Hård håndtering på dette stadium kan beskadige kanter og hjørner, hvilket gør et teknisk forsvarligt produkt til et afvist produkt.
Adskillelse og løft
Fordi AAC-blokke autoklaveres i store kager, skal de adskilles i individuelle blokke. En kagespaltemaskine og løfteudstyr til færdigt produkt arbejder sammen for at adskille lagene uden stødbelastning. Synkroniseringen af disse to systemer bestemmer kantens kvalitet.
Inspektionsstandarder
| Ejendom | Typisk standard |
|---|---|
| Trykstyrke | 3,5 MPa eller højere |
| Tør tæthed | 400 til 800 kg/m3 |
| Dimensionel tolerance | Inden for specificerede grænser |
Emballage og kantbeskyttelse
Emballagen beskytter produktet under opbevaring og transport. Kantbeskyttere, omsnøringsspænding og pallestabilitet bør specificeres, så produktet ankommer til byggepladsen uden afslag. Ved eksportordrer kan fugtbeskyttelse også være påkrævet.
Sådan evalueres en AAC-blokproduktionslinjeleverandør
Leverandørevaluering er det punkt, hvor teknisk indhold bliver en købsbeslutning. Målet er ikke at finde den laveste pris, men at identificere en leverandør, hvis tekniske kapacitet matcher anlæggets langsigtede driftskrav.
Verifikation af teknisk kapacitet
- Har leverandøren et internt PLC-programmeringsteam?
- Betjener leverandøren CNC-bearbejdningsudstyr til kritiske komponenter?
- Kan leverandøren levere et komplet procesflowdiagram, kontrolskema og materialebalancetabel?
- Har leverandøren erfaring med de specifikke råmaterialer, der er tilgængelige på dit websted?
Nøgledriftsindikatorer
| Indikator | Benchmark |
|---|---|
| Leveringshastighed til tiden | 97 procent eller højere |
| Responstid | 2 timer eller mindre |
| Gentag købspris | Track record for tilbagevendende kunder |
Dokumenter at anmode om
- Procesflowdiagram med kapacitet på hvert trin.
- Styrefilosofi og PLC-arkitekturbeskrivelse.
- Materialebalancetabel, der viser input og output på hvert trin.
- Autoklav cyklus profil og energiforbrug estimat.
- Reservedelsliste med anbefalede lagerbeholdninger.
Anmod om et skræddersyet tilbud eller download hele specifikationsarket for at sammenligne dine projektkrav med et detaljeret teknisk forslag.
Ofte stillede spørgsmål
Q1: Hvad er den typiske ledetid for en AAC-blokproduktionslinje?
Gennemløbstiden for en komplet AAC-blokproduktionslinje er typisk 45 til 60 dage efter designgodkendelse, afhængigt af kapacitet og automatiseringsomfanget. Forberedelse af byggepladsen og funderingsarbejde bør koordineres parallelt for at undgå forsinkelser.
Q2: Hvilke kapacitetsmuligheder er tilgængelige for en AAC-blokproduktionslinje?
Standardkapacitetsmuligheder spænder fra 50.000 til 600.000 kubikmeter om året. Udvalget afhænger af den lokale markedsefterspørgsel, råmaterialetilgængelighed og det planlagte produkttæthedsområde. Mindre kapaciteter er velegnede til regionale markeder, mens større kapaciteter tjener multiregional distribution.
Q3: Hvor meget koster en AAC-blokproduktionslinje?
Omkostningerne varierer efter kapacitet, automatiseringsniveau, autoklaverantal og krav til forberedelse af råmaterialer. Et komplet AAC-blokanlæg omfatter slibning, batching, hældning, skæring, autoklavering og emballering. Den mest præcise tilgang er at anmode om et skræddersyet tilbud baseret på din specifikke kapacitet og materialeforhold.
Q4: Hvilke råmaterialer kan bruges i en AAC-produktionslinje?
Almindelige silicakilder omfatter flyveaske, flodsand, kvartssand og mineaffald. Calciumkilder omfatter brændt kalk og cement. Gips bruges som afbindingsregulator, og et aluminiumbaseret middel anvendes til opskumning. Blandingsdesignet skal tilpasses den kemiske sammensætning af lokalt tilgængelige materialer.
Q5: Hvor lang tid tager det at nå fuld produktion efter installation?
Idriftsættelse tager typisk flere uger, efterfulgt af en prøveproduktionsperiode, hvor blandingsdesignet og autoklavecyklussen er optimeret. De fleste anlæg opnår stabil fuld produktion inden for to til tre måneder efter vellykket idriftsættelse.
Hvorfor langsigtet stabilitet betyder mere end startprisen
En veldesignet AAC-blokproduktionslinje skaber værdi gennem ensartet tæthed, lave afvisningsrater og kontrolleret energiforbrug over mange års drift. Den oprindelige købspris er kun en komponent af de samlede ejeromkostninger. Slibeenergi, autoklave dampforbrug, skæretrådslevetid og affaldsgenvindingsrater påvirker alle de reelle omkostninger pr. kubikmeter færdigt produkt. Købere, der vurderer leverandører på teknisk dokumentation, kontrolsystemkapacitet og driftsbenchmarks, er bedre positioneret til at vælge en linje, der fungerer pålideligt efter idriftsættelse.
For at diskutere dit kapacitetsmål og dine råmaterialeforhold med et ingeniørteam, anmod om et tilpasset forslag og en gennemgang af tekniske specifikationer.